


Cat:CNC frézka
CNC Roll Notching stroj
XK9350 séria CNC REBAR Roll Crescent Groove Fleging Machine je vylepšený produkt typu XK500, ktorý je vhodný na spracovanie roliek s priemerom menš...
Pozri podrobnosti
Deväťtonový pracovný valec je umiestnený medzi stredmi a pracovný list vyžaduje opätovné vyrezanie opotrebovanej drážky čapu plus štyri otvory so závitom na čelnej strane. Na sústruhu so statickými nástrojmi sa musí tento valec vyložiť, presunúť na frézku, znova upnúť, naznačiť, opracovať, potom vrátiť späť a znovu upevniť na dokončovací priechod. Vo väčšine obchodov s rolkami táto obchádzka zje celú smenu.
Poháňaný nástroj, ktorý obchod nazýva aj živý nástroj, odstraňuje obchádzku. Je to poháňaný držiak, ktorý prijíma rotačné rezné nástroje a poháňa ich z revolverovej hlavy alebo stojana nástroja, takže frézovanie, vŕtanie, rezanie závitov a drážkovanie prebieha na rovnakom stroji, ktorý otáča valec, v rovnakom nastavení, bez straty vzťažného bodu. Krátka odpoveď: ak vaša valcovacia práca pravidelne zahŕňa drážky, plošky, olejové diery, vzory čelných plôch alebo zavalcované drážky, poháňaná stanica zvyčajne spláca svoje náklady v priebehu niekoľkých desiatok úloh. Dlhá odpoveď je o krútiacom momente, prispôsobení rozhrania a dimenzovaní stanice podľa funkcie a nie podľa brožúry.
Statický držiak upne vložku alebo vrták a pevne ich drží. Každý rezný pohyb vychádza z vretena obrobku, takže stroj môže generovať iba rotačné plochy: priemery, osadenie, plochy, skosenie a polomery. Pre valcový sústruh, ktorý zostáva jadrom práce, a poháňané nástroje na tom nič nemení.
Poháňaný nástroj dodáva nástroju nezávislý rotačný pohyb. Vnútri držiaka ozubené súkolesie - alebo na modeloch vyššej kategórie skosenie alebo planétová súprava - otáča klieštinu alebo hriadeľ v pevnom pomere k hnaciemu hriadeľu vo veži. Tento jediný doplnok mení to, čo stroj dokáže:
Tento posledný bod poháňa ekonomiku. Zakaždým, keď rolka opustí sústruh a vráti sa späť, niekto ho musí znova upnúť, znova indikovať hádzanie a znova sa dotknúť nástrojov. Na päťtonovom kotúči sa to meria v hodinách.
Rozhranie rozhoduje o tom, čo si skutočne môžete kúpiť. Sedadlá VDI 30 a VDI 40 dominujú na sústruhoch strednej veľkosti; BMT 45, 55 a 65 sú bežné na ťažších strojoch a majú väčší krútiaci moment, pretože spojka pohonu je väčšia. Capto C5 a C6 a HSK-T sa objavujú tam, kde na opakovateľných výmenách nástrojov záleží viac ako na špičkovom krútiacom momente. Pred špecifikovaním držiaka si overte tri čísla: veľkosť sedadla, prevodový pomer stanice a maximálne otáčky vretena, ktoré stroj umožňuje so zapnutým aktívnym nástrojom. Na mnohých sústruhoch je tento strop hlboko pod rýchlosťou otáčania.
Riadené nástroje nie sú odpoveďou na každú funkciu. Nižšie uvedená tabuľka predstavuje najrýchlejší spôsob, ako rozhodnúť stanicu po stanici.
| Prevádzka | Statický držiak | Poháňaný nástroj | Praktická poznámka |
|---|---|---|---|
| Sústruženie OD, obkladanie, zrážanie hrán | áno | Nevyžaduje sa | Rotácia vretena vytvára povrch |
| Kľúčová drážka v kotúčovom denníku | Nie | áno | Rotačná fréza plus uzamknutá os C |
| Plochá alebo kľúčová tvár na denník | Nie | áno | Radiálny držiak; Os Y iba vtedy, ak je odsadená od stredu |
| Kruh pre skrutky alebo otvory so závitom na čelnej strane | Nie | áno | Axiálny držiak, indexovanie osi C, pevné závitovanie |
| Radiálny olej alebo chladiace otvory | Nie | áno | Chladiaca kvapalina cez nástroj robí rozdiel |
| Prejdite drážky a rebrá na kotúčoch tyče | Nie | áno | Samostatný vrúbkovací stroj na objem |
Čítajte to skôr ako filter než ako pravidlo. Ak prvok vyrastie z vlastnej rotácie kotúča, statický držiak je lacnejší, tuhší a ľahšie sa udržiava. Ak nie, poháňaná stanica je jediný spôsob, ako udržať kotúč na stroji.
O tom, či je stanica použiteľná, rozhoduje krútiaci moment nástroja, ktorý nie je rovnaký ako menovitý výkon motora na technickom liste. Stanica VDI 30 zvyčajne dodáva 15 až 30 Nm na klieštinu; stanica BMT 55 alebo 65 s redukciou 2:1 dokáže dodať 60 až 120 Nm v závislosti od výrobcu. Využiteľný krútiaci moment klesá so stúpajúcimi otáčkami, pretože pomer je pevný, takže stanica, ktorá pohodlne reže pri 1 500 otáčkach za minútu, sa pri rovnakom materiáli môže zastaviť pri 5 000 otáčkach za minútu.
Tento betón tvoria rolkové materiály. Mäkký 45# oceľový čap ľahko obrába; indukčne kalená škrupina 60 HRC nie. Kalené povrchy valcov sú zvyčajne sústružené keramickými alebo CBN doštičkami, alebo sú skôr brúsené ako frézované, preto skontrolujte, či prvok, ktorý plánujete frézovať, sedí v kalenej zóne alebo len v mäkšom čape a čelnej ploche.
Vŕtačky a stopkové frézy s malým priemerom v hlbokých tvaroch potrebujú chladiacu kvapalinu cez nástroj, zvyčajne 20 až 40 barov, dodávanú cez držiak, a nie striekanú do rezu. Odvádzanie triesok je druhou polovicou: radiálny držiak pracujúci v blízkosti pevnej opierky má obmedzenú vôľu a držiak s dlhým dosahom, ktorý rieši problém s dosahom, často znovu zavádza chvenie pri rovnakej rýchlosti.
Dve akceptačné kontroly pred uvedením držiaka do výroby: celkové indikované hádzanie vo vzdialenosti 50 mm od čela držiaka, ideálne 0,01 mm alebo lepšie, a vyváženie na G2,5 pri maximálnej rýchlosti živého nástroja. Overenie oboch je lacné a neskoršie odhalenie nákladné.
Najjasnejším spôsobom, ako ospravedlniť riadenú stanicu, je naceniť alternatívu. Nižšie uvedená tabuľka používa stredne veľký pracovný valec s jednou drážkou pre kľúč a štyrmi otvormi so závitom na čelnej strane, pričom sa porovnáva pracovná stanica na sústruhu s dvoma trasami, na ktoré sa väčšina obchodov vracia.
Čas nastavenia na kotúč, minúty
Hnaný nástroj na sústruhu - 12 min
Rozloženie rúk a brúsenie - 95 min
Druhá cesta stroja - 165 min
Rozdiel nie je len v práci. Smerovanie mimo sústruhu zvyšuje riziko pri manipulácii, pretože závesy, vysokozdvižné vozíky a opätovné upínanie sú miesta, kde čapy valcov zachytávajú priehlbiny a kde sa stráca sústrednosť. Existujú aj náklady na plánovanie: frézka dostatočne veľká na päťtonový kotúč je zvyčajne vyťažená, takže kotúč čaká vo fronte skôr, ako čaká na operátora.
Najčastejšie chyby v špecifikácii sa zvyčajne opakujú:
Voľba držiaka nasleduje stroj, nie naopak. Valcový sústruh s pevným lôžkom, ťažkým koníkom a uzamknutou osou C je to, čo robí živú stanicu produktívnou; ten istý držiak na ľahkom sústruhu bude drnčať dlho predtým, ako dosiahne menovitý krútiaci moment. Pri špecifikácii stroja uveďte funkcie, ktoré sa musia vyrezať v jednom nastavení, potom sa vráťte k počtu aktívnych staníc, ich orientácii a ich krútiacemu momentu.
 CNC valcový sústruh série CK84 na sústruženie ťažkých valcov Odolné valcové sústruhy CK84 s riadením Siemens 828D, pevnými vodiacimi dráhami a vretenom s výkonom 90 kW vyhovujú obrábaniu veľkých valcov s jedným nastavením pred samostatným vrúbkovaním. Zobraziť produkt →
V prípade vzorov prechodov, rebier a polmesiačkových drážok na valcoch tyčí a profilov zostávajú špecializované vrúbkovacie a valcové frézky produktívnejšie, keď ich objem oprávňuje, pretože indexujú valec a frézu spoločne namiesto toho, aby sa spoliehali na jedinú revolverovú stanicu.
Poháňaný držiak je prevodová zostava bežiaca tisíckami otáčok za minútu v špinavom prostredí. Jeho životnosť závisí od troch návykov: udržiavanie spojky pohonu čisté a mierne namazané, kontrola hádzania po každom náraze a výmena klieštin a tesnení predtým, ako sa v povrchovej úprave prejaví opotrebovanie. Stanica, ktorá začína produkovať skosenie alebo chvenie, zvyčajne hlási opotrebovanú klieštinu alebo prasknutú spojku pohonu, nie poruchu stroja.
 Náhradné diely pre CNC frézy s kosáčikovou drážkou Tvrdokovové a PCD frézy, frézovacie držiaky, bronzové podporné bloky a upínacie prípravky pomáhajú udržiavať CNC frézky s polmesiacovými drážkami presné a znižujú prestoje súvisiace s opotrebovaním. Zobraziť produkt →
Dostupnosť náhradných dielov sa oplatí skontrolovať skôr pred nákupom ako po ňom. Klieštiny, upevňovacie gombíky, kľúče pohonu a súpravy ozubených kolies sú diely, ktoré zlyhajú ako prvé, a držiak, ktorý sa nedá lokálne opraviť, sa stáva skôr šrotom ako nástrojom. Pretože systém pohonu riadi presnosť polohovania rovnako ako mechanika, stojí za to to pochopiť ako CNC systém zvláda indexovanie osi C predtým, ako sa zaviažete k špecifikácii.
Poháňané nástroje sú jednoduchý obchod. Sú drahšie ako statický držiak, potrebujú chladiacu kvapalinu a krútiaci moment, ktoré musí stroj dodávať, a túto investíciu zarábajú len tam, kde sa funkcia nedá otočiť. V valcovni sú tieto vlastnosti predvídateľné: drážky pre pero, plošky, otvory na čelnej strane, radiálne olejové kanáliky a priechodné drážky. Spočítajte, koľko sa ich objaví za typický mesiac, oceňte manipuláciu, ktorú momentálne robíte, aby ste ich oslovili, a rozhodnutie sa zvyčajne urobí samo. Tam, kde poháňané nástroje nepasujú, statické nástroje stále vyhrávajú na tuhosti, nákladoch a jednoduchosti a nie je dôvod ich nútiť. Pre obchody, ktoré kupujú skôr stroj ako držiak, začnite od zariadenia na obrábanie valcov ktoré sa zhodujú s veľkosťami kotúčov, ktoré skutočne spracovávate, potom špecifikujte stanice podľa funkcií, ktoré tieto kotúče vyžadujú.
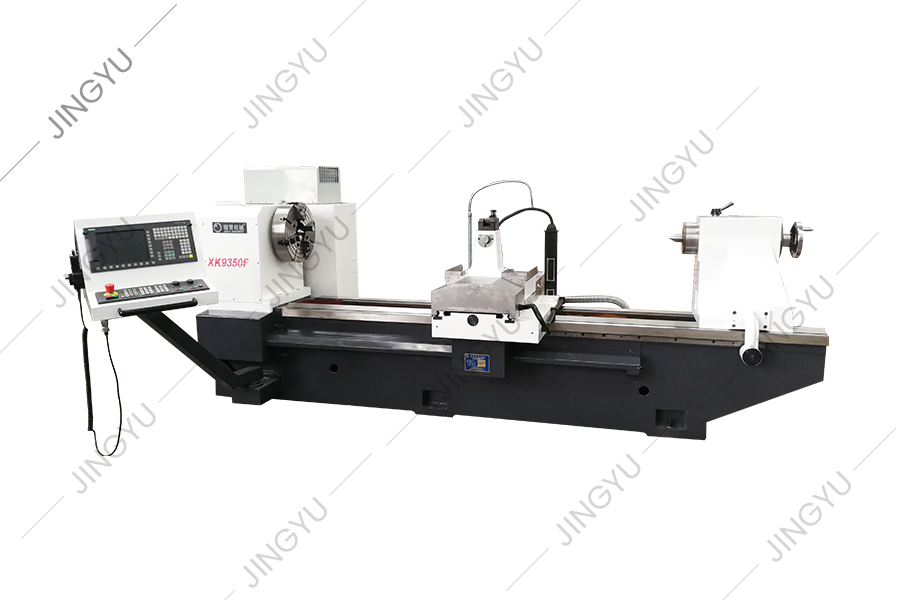
XK9350 séria CNC REBAR Roll Crescent Groove Fleging Machine je vylepšený produkt typu XK500, ktorý je vhodný na spracovanie roliek s priemerom menš...
Pozri podrobnosti
Táto séria obrábacích strojov môže automaticky rezať polmesiacové drážky s rôznymi smermi rotácie a akýmkoľvek uhlom špirály. Môže sa rozdeliť do r...
Pozri podrobnosti
Vzhľadom na problémy so spracovaním vysokorýchlostných oceľových roliek je stroj XK8450 CNC Roll Fleting Machine novým typom strojového stroja CNC ...
Pozri podrobnosti
CK8465H CNC Roll Lathe Bed Lathte si prijíma 2 3 ťažko dojné lineárne vedúceho vedenia, to znamená, že dve pravouhlé vodiace koľajnice usporiadané ...
Pozri podrobnosti
V súčasnosti je gravírovanie vzorov doma aj v zahraničí vo všeobecnosti prijíma metódu elektrolýzy, bežné horizontálne frézovacie mlyning a ďalšie ...
Pozri podrobnosti
Tento stroj sa používa hlavne na brúsenie a opravu frézovacej frézy priekopníckeho rebra o mletie, ktoré dokáže ľahko opraviť a brúsiť okraj nožnic...
Pozri podrobnosti
Tento obrábací nástroj je nový typ strojového stroja CNC Roll Grooving Suily vyvinutý na základe série CNC Roll Fleting Machine a po úplnom výskume...
Pozri podrobnosti
Táto séria je hlavne pre CNC Crescent Groove Fleging stroje na zabezpečenie bežných častí, ako sú držitelia frézovacích nástrojov, frézovacie rezač...
Pozri podrobnosti
Táto séria poskytuje hlavne bežné diely pre CNC Roll Lathes, ako sú čepele CBN, čepele PCD, skrutky, skrutky atď.
Pozri podrobnosti
Dodávame tiež ďalšie náhradné diely, ako sú šachovnice mletie, strih na drážky, olejové čerpadlá, motory, systémy CNC atď.
Pozri podrobnostiČ.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Autorské práva © Nantong Jingyu Machinery Co., Ltd. Všetky práva vyhradené

