


Cat:CNC frézka
CNC Roll Notching stroj
XK9350 séria CNC REBAR Roll Crescent Groove Fleging Machine je vylepšený produkt typu XK500, ktorý je vhodný na spracovanie roliek s priemerom menš...
Pozri podrobnosti
Rezanie stúpaním poskytuje najčistejšiu a najpresnejšiu povrchovú úpravu pri CNC frézovaní – ale iba vtedy, keď stroj a nastavenie zvládne rezné sily. Pre výrobcov valcov a obchodov s ťažkými zariadeniami je táto podmienka zvyčajne splnená.
Tento článok vysvetľuje, čo je stúpanie rezania, ako sa porovnáva s konvenčným rezaním a kedy zvoliť jednotlivé stratégie v reálnej výrobe.
Pri stúpavom frézovaní sa fréza otáča v rovnakom smere ako posuv obrobku. Rezný zub vstupuje do materiálu v plnej hrúbke triesky a stenčuje triesku ku koncu záberu. Pri klasickom frézovaní zub začína pri nulovej hrúbke triesky, obrusuje sa o povrch a na konci dosahuje maximálnu hrúbku.
Rezanie stúpaním sa tiež nazýva frézovanie; konvenčné sa nazýva frézovanie. Názvy označujú, či sa nástroj pri otáčaní pohybuje „nadol“ alebo „nahor“ oproti nemu.
| Faktor | Climb Cutting | Konvenčné rezanie |
|---|---|---|
| Rotácia nástroja vs. posuv | Rovnaký smer | Opačný smer |
| Hrúbka triesky | Najhrubší na vstupe, klesajúci | Najtenšie pri vstupe, zväčšujúce sa |
| Rezacia akcia | Čisté odrezanie, menšie trenie | Odieranie na začiatku, väčšie trenie |
| Povrchová úprava | Lepšie na pevných nastaveniach | Môže zanechať leštený alebo rozmazaný povrch |
| Silová tendencia | Smerom nadol (pre obvodové frézovanie) | Nahor (má tendenciu zdvihnúť obrobok) |
| Opotrebenie nástroja | Nižšie opotrebovanie, keď je nastavenie pevné | Vyššie opotrebovanie hrán odieraním |
| Riziko | Vychýlenie nástroja môže spôsobiť uchopenie | Riziko zosilnenia práce |
Hrúbka triesky je hlavným dôvodom, prečo moderné CNC dielne uprednostňujú stúpavé rezanie. Pri konvenčnom reze začína doštička alebo stopková fréza s nulovým zaťažením triesky, čo znamená, že hrana tlačí namiesto nožníc. To vytvára trenie, teplo a mechanické spevnenie na mnohých oceliach. Keď sa potom nástroj zahryzne hlbšie, narazí na vytvrdenú vrstvu a rýchlejšie sa opotrebuje.
Stupavé rezanie začína s maximálnym zaťažením triesky. Hrana okamžite odstrihne materiál, čím sa zníži hromadenie tepla a zostane hladší povrch. Rezná sila má tiež tendenciu tlačiť obrobok nadol smerom k stolu, čo udržuje súčiastku stabilnú.
Na tejto stabilite záleží, keď frézujete dlhé valcové obrobky, ako sú valce. Rezná sila smerujúca nadol pomáha držať valec proti V-bloku alebo stabilnej opierke. To je jeden z dôvodov, prečo výrobcovia CNC ťažkých valcových frézok programujú stúpanie ako predvolenú stratégiu dokončovania.
Rezanie stúpaním má jednu známu nevýhodu: ak má stroj vôľu alebo nedostatočnú tuhosť, fréza môže uchopiť obrobok a potiahnuť sa dopredu. To môže spôsobiť kývanie stola, zlomenie nástroja alebo zanechanie zvlneného povrchu. Preto staršie stroje s vodiacimi skrutkami a bez kompenzácie vôle bežali tradične v konvenčnom režime.
Na CNC stroji s guľôčkovými skrutkami, predpätými vodidlami a správnym vyladením serva je vôľa minimálna. Stúpanie sa stáva nielen bezpečným, ale aj výhodnejším. Pre ťažké frézovacie operácie je požiadavka na pevné vreteno a stabilné nastavenie upínania obrobku. Stroje na brúsenie a drážkovanie valcovaním sú vyrobené podľa tohto štandardu.
Ďalším aspektom sú vibrácie. Stupavé rezanie má tendenciu generovať menšie vibrácie ako bežné rezanie, najmä keď nástroj zaberá pod konštantným uhlom. Ak však nástroj začne vibrovať, môže to viesť k chveniu. Toto je podrobnejšie popísané v súvisiacom článku o riadenie vibrácií v CNC valcových brúskach .
Drážkovanie valcovaním vyžaduje rezanie presných vzorov do valcov z kalenej ocele alebo liatiny. Hrubovacie aj dokončovacie priechody musia zachovávať prísne tolerancie šírky, hĺbky a polohy drážky. Stupavé rezanie pomáha niekoľkými spôsobmi: vytvára čistejší rez, znižuje tvorbu otrepov a predlžuje životnosť tvarovacích nástrojov a doštičiek z karbidu s povlakom.
Vo výrobe je bežnou praxou použiť konvenčné rezanie pre prvý hrubovací prechod, keď je povrch okuje alebo nerovný povrch, potom prejsť na rezanie stúpaním na dokončovanie. Dôvod je jednoduchý: hrubá koža môže odštiepiť ostrie z karbidu, ak je prvý záber príliš agresívny. Keď je povrch čistý, rezanie stúpaním poskytuje presnosť potrebnú pre konečný obrys.
Pre valcové čelá možno rozdiel v povrchovej úprave merať v hodnotách Ra alebo Rz. Podľa našich skúseností môže prepnutie dokončovacieho prechodu z konvenčného na rezanie stúpaním zlepšiť drsnosť povrchu o merateľnú rezervu, keď je dráha nástroja správne nastavená. Zníženie trenia tiež znižuje možnosť rozmazania, čo je rozhodujúce pre kotúče, ktoré budú textúrovať plech alebo vytlačiť vzory.
Prechod z konvenčného na rezanie stúpaním nie je len zmenou smeru. Musíte upraviť niekoľko parametrov:
Pre valcované materiály, ako je nástrojová oceľ D2 alebo chladená liatina, je východiskovým bodom ľahká radiálna hĺbka rezu (0,5 – 1,0 mm) v režime stúpania a posuv okolo 0,1 – 0,2 mm na zub, potom zjemnenie na základe výslednej povrchovej úpravy.
V typickej opravovni valcov sa proces začína konvenčným frézovaním na odstránenie poškodenej vrstvy. Operátor potom prepne na rezanie stúpaním pre posledný prechod, ktorý definuje profil drážky. Pretože stúpanie rezaním zanecháva čistejší povrch, kotúč ide do mlynčeka s menším množstvom odobratého materiálu, čím sa skracuje celkový čas cyklu.
 Automatická CNC valcová fréza so šesťosovým ovládaním Siemens Tento stroj skonštruovaný na presné opravy valcov je vybavený pevným integrálnym lôžkom a tvrdenými vodiacimi dráhami na podporu stúpavého frézovania profilov drážok. Jeho šesťosové riadenie Siemens a vreteno s vysokým krútiacim momentom zaisťujú presné rezanie obrysov na kalených valcoch, čím sa skracuje čas brúsenia. Zobraziť produkt →
Ďalšou bežnou aplikáciou je rezanie závitových rebier na drážkovaných valcoch. Stupavé frézovanie vytvára ostrejšiu hranu na hrebeni rebra, čo ovplyvňuje konečnú kvalitu produktu pri valcovaní tyčí a drôtov. Preto sú CNC ťažké valcové frézky naprogramované s riadenou stratégiou stúpania pre tieto obrysy.
Nie každá fréza dobre vykonáva stúpanie. Stroj musí mať pevný rám, systém podávania bez vôle a vreteno, ktoré dokáže udržať krútiaci moment pri miernych rýchlostiach. Pre valcové frézovanie to zvyčajne znamená stroj s ťažkou skriňovou alebo kalenou vodiacou konštrukciou, nie ľahkú frézu.
 CNC vertikálna frézka XKV1800 so zosilnenou konštrukciou pre vysoké zaťaženie Táto vertikálna fréza, skonštruovaná pre stabilné stúpavé frézovanie, ponúka tvrdený trup a guľôčkové skrutky bez vôle. Jeho veľký pracovný zdvih a kapacita stola 2 000 kg pojme ťažké odliatky a oceľové diely, čím poskytuje tuhosť potrebnú pre hladké rezy na tvrdých povrchoch. Zobraziť produkt →
Vystužené CNC frézky sú navrhnuté s ohľadom na toto. Poskytujú tuhosť potrebnú na absorbovanie nárazov pri počiatočnom kontakte triesky a udržiavajú presnosť pri dlhých prechodoch na kalených povrchoch valcov.
Rezanie stúpania nie je jedinou technikou; je to rozhodnutie, ktoré urobíte pre každý prechod. Na prekonanie drsných, šupinatých alebo nestabilných podmienok použite konvenčné rezanie. Stupavé rezanie používajte na dokončovacie priechody, kde kvalita povrchu a životnosť nástroja sú najdôležitejšie. Na modernom CNC valcovom frézovacom zariadení by malo byť rezanie stúpaním súčasťou vašej predvolenej stratégie dokončovania.
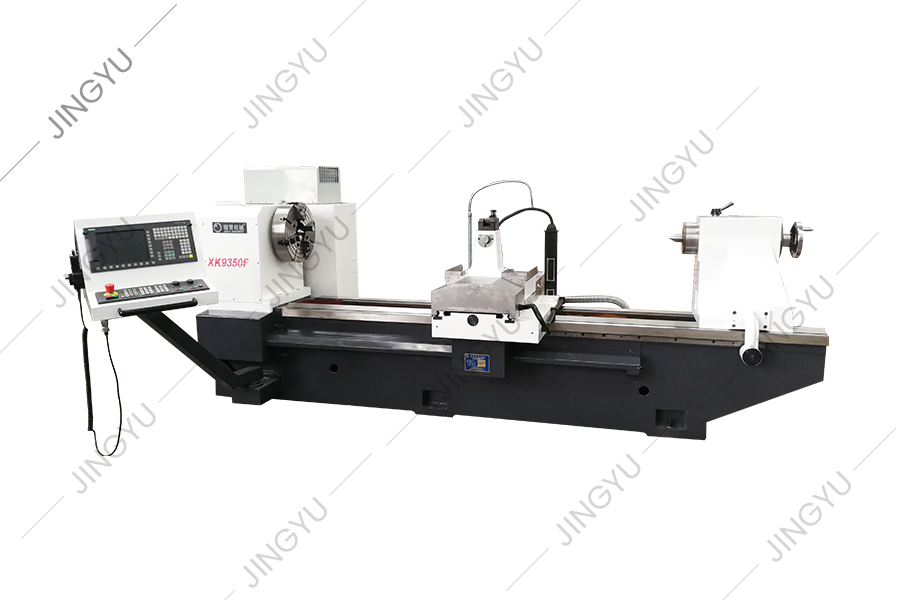
XK9350 séria CNC REBAR Roll Crescent Groove Fleging Machine je vylepšený produkt typu XK500, ktorý je vhodný na spracovanie roliek s priemerom menš...
Pozri podrobnosti
Táto séria obrábacích strojov môže automaticky rezať polmesiacové drážky s rôznymi smermi rotácie a akýmkoľvek uhlom špirály. Môže sa rozdeliť do r...
Pozri podrobnosti
Vzhľadom na problémy s vysokorýchlostným spracovaním oceľových roliek je stroj XK8450 CNC Roll Fleting Machine novým typom strojového stroja CNC Ro...
Pozri podrobnosti
CK8465H CNC Roll Lathe Bed Lathte si prijíma 2 3 ťažko dojné lineárne vedúceho vedenia, to znamená, že dve pravouhlé vodiace koľajnice usporiadané ...
Pozri podrobnosti
Všetky tri osi stroja sú skrutky na úrovni P3 na úrovni 50 x P10 a na posilnenie axiálnej tuhosti sa používa proces zostavovania 2-konca pevného pr...
Pozri podrobnosti
Mk8450 CNC Roll Grinder sa používa hlavne na drsné brúsenie, polo-špinavé brúsenie, jemné brúsenie a mletie vonkajších kruhov a vysokorýchlostných ...
Pozri podrobnosti
V súčasnosti je gravírovanie vzorov doma aj v zahraničí vo všeobecnosti prijíma metódu elektrolýzy, bežné horizontálne frézovacie mlyning a ďalšie ...
Pozri podrobnosti
Tento obrábací nástroj je nový typ strojového stroja CNC Roll Grooving Suily vyvinutý na základe série CNC Roll Fleting Machine a po úplnom výskume...
Pozri podrobnosti
CNC Roll Gravírovací stroj je vhodný na spracovanie rôznych značiek čelnej tváre rolu. Prostredníctvom softvéru na automatické úpravy môže generova...
Pozri podrobnosti
Táto séria poskytuje hlavne bežné diely pre mlecie stroje CNC TC a kompozitné brúsky valcovanie, ako sú tŕň, dynamické a statické tlakové vretená, ...
Pozri podrobnostiČ.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Autorské práva © Nantong Jingyu Machinery Co., Ltd. Všetky práva vyhradené

