


Cat:CNC frézka
CNC frézka
Táto séria obrábacích strojov môže automaticky rezať polmesiacové drážky s rôznymi smermi rotácie a akýmkoľvek uhlom špirály. Môže sa rozdeliť do r...
Pozri podrobnosti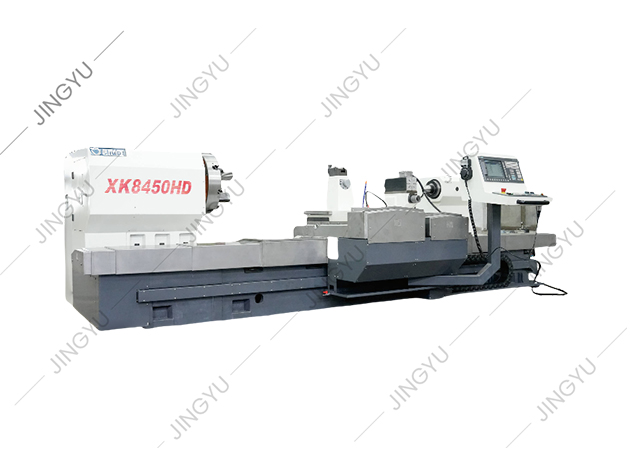
Vstúpte do ktorejkoľvek strojárne a sústruh je ťahúň, ktorý premení surový tyčový materiál na hriadele, puzdrá a presne dimenzované komponenty. Napriek tomu je rozdiel medzi čistým rezom a zošrotovaným obrobkom len zriedka o surovej sile. Ide o metódu. Bezpečná a presná obsluha sústruhu spočíva v opakovateľnej sekvencii: skontrolujte stroj, bezpečne namontujte obrobok, nastavte nástroj na stred, vyberte realistickú rýchlosť a posuv a potom vykonajte kontrolovaný prvý rez. Nový operátor by mal tiež poznať výkyv sústruhu a vzdialenosť medzi hrotmi; snaha obrábať prácu nad týmito limitmi spôsobuje vibrácie a zlyhanie nástroja. Osvojte si základnú postupnosť a každá operácia, ktorá nasleduje – lícovanie, sústruženie, zapichovanie a upichovanie – sa stáva vecou starostlivého merania a malých úprav.
Predtým, ako sa dotknete ovládacích prvkov, skontrolujte sústruh. Presvedčte sa, že čeľuste skľučovadla sú čisté a bez triesok, že držiak nástroja je tesný a že drážky majú jemný olejový film. Pred spustením vretena sa uistite, že kľúč skľučovadla je odstránený zo skľučovadla. Tento jednoduchý zvyk zabraňuje najbežnejšej nehode sústruhu: kľúč skľučovadla vymrštený z rotujúcej zostavy. Tiež skontrolujte, či je rezný nástroj ostrý a správne nabrúsený pre daný materiál. Ak stroj používa chladiacu kvapalinu, skontrolujte hladinu chladiacej kvapaliny a uistite sa, že nádoba na triesky nepreteká. Potom vyčistite oblasť okolo stroja. Voľné handry, nástroje a surový materiál patria na pracovný stôl, nie na lôžko sústruhu.
Bezpečnosť na sústruhu nie je zoznam sloganov; je to súbor fyzických limitov. Vždy noste ochranné okuliare. Keď je vreteno v chode, nenoste rukavice, voľné rukávy ani šperky. Pri odstraňovaní triesok nikdy nesiahajte ponad rotujúci obrobok; zastavte vreteno a použite kefu. Držte ruky mimo skľučovadla a reznej zóny. Ak sa obrobok začne chvieť alebo vibrovať, zastavte stroj a namiesto pretláčania odstráňte problém. Nikdy nenechávajte stroj bežať bez dozoru. Ak potrebujete skontrolovať povrchovú úpravu alebo skontrolovať nástroj, najskôr zastavte vreteno. Pre operátorov, ktorí prechádzajú z manuálnych na CNC sústruhy, existujú ďalšie riziká, ako sú naprogramované rýchle pohyby a automatické výmeny nástrojov. Praktický návod na zvýšenie bezpečnosti prevádzky na CNC valcových sústruhoch podrobne popisuje tieto situácie.
Pre väčšinu prác predstavuje trojčeľusťové samostrediace skľučovadlo najrýchlejší spôsob uchytenia guľatiny. Uistite sa, že obrobok úplne sedí a čeľuste držia na kruhovom povrchu, nie v rohoch. Nechajte vytŕčať len toľko materiálu, koľko je potrebné na operáciu; nadmerný previs spôsobuje vychýlenie a chvenie. Pre dlhé hriadele použite stred koníka alebo pevnú podperu na podopretie vzdialeného konca. Pre štvorcové alebo nepravidelné polotovary prepnite na nezávislé skľučovadlo so štyrmi čeľusťami a uveďte časť true. To zvyšuje čas nastavenia, ale je to správny spôsob, ako držať neokrúhly materiál. Pri aplikáciách s ťažkými valcami sú obrobky často príliš veľké pre štandardné skľučovadlo, preto a CNC valcový sústruh používa zosilnené skľučovadlá a čelné dosky navrhnuté pre vysokú sústrednosť pri veľkom zaťažení.
 Veľkoobchodná továreň na valcové sústruhy, dodávatelia Strojové zariadenie Nantong Jingyu Co., Ltd. je čínska továreň na valcové sústruhy a dodávatelia CNC valcových sústruhov, ktorí vyrábajú veľkoobchodné valcové sústruhy na predaj Zobraziť produkt →
Rezný nástroj musí byť nastavený špičkou presne na stred vretena. Príliš vysoko nastavený nástroj sa odiera a opotrebováva; príliš nízko nastavený nástroj môže spôsobiť chvenie alebo zarytie. Pri väčšine sústružníckych operácií by sa mal nástroj priblížiť k dielu pod uhlom bočnej reznej hrany asi 90 stupňov, s dostatočnou vôľou vpredu, aby sa predišlo treniu. Pevne utiahnite držiak nástroja a vykonajte skúšobný rez predtým, ako sa pustíte do úplného obrábania.
Tri parametre rezu spolu určujú výsledok: rýchlosť vretena, rýchlosť posuvu a hĺbka rezu. Pri ručnom sústružení sa rýchlosť vretena často vyjadruje ako rezná rýchlosť v povrchových metroch za minútu. Vyššie rýchlosti a posuvy odoberajú kov rýchlejšie, ale tiež zvyšujú teplo a opotrebovanie nástroja. Na nastavenie otáčok vretena použite vzorec RPM = (rezná rýchlosť × 1000) / (π × priemer obrobku). Pre 50 mm tyč z mäkkej ocele pri 30 m/min to vychádza približne na 190 ot./min. Bezpečným východiskovým bodom pre mäkkú oceľ s nástrojmi z rýchloreznej ocele je rýchlosť rezania 25 – 35 metrov za minútu, posuv 0,1 – 0,3 milimetra na otáčku a hĺbka medzi 0,5 a 2,5 milimetra. V tabuľke nižšie sú uvedené konzervatívne počiatočné hodnoty; nastaviť na základe skutočného stavu obrobku a nástroja.
| Prevádzka | Rýchlosť rezania (m/min) | Posuv (mm/ot.) | Hĺbka rezu (mm) |
|---|---|---|---|
| Hrubovanie | 25 | 0,20 – 0,40 | 1,5–2,5 |
| Dokončovanie | 30-40 | 0,05 – 0,15 | 0,20 – 0,50 |
Pre nástroje z tvrdokovu môžu byť rezné rýchlosti dvakrát až trikrát vyššie. Dôležité je začať konzervatívne, počúvať zvuk rezu a zvyšovať parametre až vtedy, keď sú stroj a nástroj stabilné.
Obklad produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Priame sústruženie znižuje priemer obrobku po dĺžke. Použite pravostranný sústružnícky nástroj a posúvajte ho od konca koníka smerom k vreteníku, pokiaľ nerežete až po rameno. Z priemeru odoberte hĺbku rezu a po každom prechode skontrolujte priemer posuvným meradlom alebo mikrometrom, aby ste sa vyhli poddimenzovaným alebo nadmerným dielom. Rezná kvapalina by mala byť aplikovaná dôsledne na reznú hranu, aby odvádzala teplo a zlepšovala povrchovú úpravu.
V prípade drážok nastavte nástroj na požadovanú šírku a zasuňte ho priamo do hĺbky. V prípade ramena najskôr opracujte väčší priemer, potom menší priemer a zarovnajte roh pomocou malého nástroja. Pri upichovaní sa používa úzky kotúč radiálne podávaný nízkou rýchlosťou s množstvom reznej kvapaliny. V každom prípade znížte otáčky vretena pri rezaní prerušovaných plôch alebo hlbokých drážok, aby ste predišli chveniu.
Presné otáčanie nie je odhad. Po skúšobnom reze zastavte vreteno a zmerajte priemer vonkajším mikrometrom alebo posuvným meradlom. Porovnajte meranie s cieľom a potom použite krížový mikrometrický prstenec na pridanie alebo zníženie hĺbky. Keď sa priblížite ku konečnej veľkosti, urobte veľmi ľahký prechod a zmerajte znova. Ak je časť na jednom konci väčšia ako na druhom, koník je nesprávne zarovnaný; upravte odsadenie koníka a urobte ďalší rez. Pamätajte, že čerstvo narezaná časť sa môže roztiahnuť vplyvom rezného tepla; ak potrebujete tesnú toleranciu, nechajte súčiastku pred konečným meraním vychladnúť na izbovú teplotu. Na CNC sústruhoch platia rovnaké princípy, ale stroj používa naprogramované korekcie nástrojov na automatické korekcie veľkosti.
Na ručnom sústruhu sa každé rozhodnutie deje v reálnom čase: operátor nastavuje rýchlosť, pohybuje vozíkom a číta číselník. CNC sústruh presúva veľkú časť tejto zodpovednosti do programu. Operátor stále namontuje obrobok, nastaví korekcie nástroja a vykoná kontrolu prvého kusu, ale stroj dôsledne riadi dráhu rezu, posuv a rýchlosť vretena. To je obzvlášť cenné pre zložité profily a opakujúce sa šarže. Pre dielne, ktoré sústružia veľké alebo ťažké valce, môže vysoko presný CNC sústruh s frézovacím valcom obrábať obrysy, ktoré by si vyžadovali niekoľko ručných operácií a špeciálne tvarovacie nástroje. CNC tiež umožňuje snímanie počas procesu a automatickú kompenzáciu nástroja, ale tieto funkcie závisia od presnosti počiatočného nastavenia. Avšak pochopenie základov rezania zo strany operátora zostáva nevyhnutné; CNC program nedokáže opraviť tupú doštičku, neistý obrobok alebo zlý ofset.
Ovládanie sústruhu nie je jedna zručnosť, ale reťaz malých rozhodnutí. Začnite s čistým strojom a ostrým nástrojom, pevne držte obrobok, zvoľte rozumné rýchlosti a merajte na každom kroku. Či už prevádzkujete ručný stroj alebo CNC model, tieto základy rozhodujú o tom, či vyrábate dobré diely alebo šrot. Pre operátorov a inžinierov zariadení, ktorí chcú porovnať možnosti strojov, sú informácie o produkte na Nantong Jingyu Machinery poskytuje praktický východiskový bod pre hodnotenie valcových sústruhov, brúsok a fréz.

Táto séria obrábacích strojov môže automaticky rezať polmesiacové drážky s rôznymi smermi rotácie a akýmkoľvek uhlom špirály. Môže sa rozdeliť do r...
Pozri podrobnosti
CK8465H CNC Roll Lathe Bed Lathte si prijíma 2 3 ťažko dojné lineárne vedúceho vedenia, to znamená, že dve pravouhlé vodiace koľajnice usporiadané ...
Pozri podrobnosti
CNC Roll Roll Lathe CNC Roll Lathe prijíma systém CNC Siemens 828D a je poháňaný servomotorovým motorom. Pri navrhovaní tohto strojového stroja sme...
Pozri podrobnosti
Mlynček tvoriaci prsteň sa používa hlavne na brúsenie krúžkov volfrázových valcov volfrámu pre vysokorýchlostnú výrobu drôtovej tyče. Vytvorené dia...
Pozri podrobnosti
Mk8450 CNC Roll Grinder sa používa hlavne na drsné brúsenie, polo-špinavé brúsenie, jemné brúsenie a mletie vonkajších kruhov a vysokorýchlostných ...
Pozri podrobnosti
V súčasnosti je gravírovanie vzorov doma aj v zahraničí vo všeobecnosti prijíma metódu elektrolýzy, bežné horizontálne frézovacie mlyning a ďalšie ...
Pozri podrobnosti
CNC Roll Gravírovací stroj je vhodný na spracovanie rôznych značiek čelnej tváre rolu. Prostredníctvom softvéru na automatické úpravy môže generova...
Pozri podrobnosti
Tento obrábací nástroj je nový typ strojového stroja CNC Roll Grooving Suily vyvinutý na základe série CNC Roll Fleting Machine a po úplnom výskume...
Pozri podrobnosti
Táto séria poskytuje hlavne bežné diely pre CNC Roll Lathes, ako sú čepele CBN, čepele PCD, skrutky, skrutky atď.
Pozri podrobnosti
Táto séria poskytuje hlavne bežné diely pre mlecie stroje CNC TC a kompozitné brúsky valcovanie, ako sú tŕň, dynamické a statické tlakové vretená, ...
Pozri podrobnostiČ.
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Autorské práva © Nantong Jingyu Machinery Co., Ltd. Všetky práva vyhradené

